인라인 검사란? 제조 공정 중에 품질을 검사하여 불량을 조기에 식별하는 방식
「프로젝트에서 찾은 자동화 인사이트」 #3
인라인 검사란? 제조 공정 중에 품질을 검사하여 불량을 조기에 식별하는 방식제조 라인의 공정 중 검사 공정 설계와 데이터 연동 포인트
제조(조립) 라인의 검사를 마지막 공정에만 두면 불량은 이미 뒤 공정까지 흘러간 뒤다. 검사 위치 선정, 검사 항목별 수단, 사이클 타임 안의 검사 설계, 불량 처리, 검사 데이터의 MES 연동까지 공정 중 검사를 설계할 때 확인해야 할 실무 기준을 정리한다.
이 시리즈는
「프로젝트에서 찾은 자동화 인사이트」는 스마트팩토리아에 실제로 의뢰된 프로젝트에서 출발하는 시리즈다. 의뢰 기업의 이름, 제품, 사양, 일정은 공개하지 않고, 프로젝트에 담긴 현장의 공통 고민을 기술 원리와 검토 포인트로 정리한다.
이번 회차의 의뢰는 여러 부품을 조립하는 수작업 공정을 부품 투입부터 조립, 검사, 배출까지 하나의 설비로 자동화하고 싶다는 내용이었다. 그리고 설비의 운영 데이터를 생산관리 체계로 보내고 싶다는 요구가 함께 있었다. 세 번째 주제는 "조립 라인에서 검사는 어디에, 어떻게 넣어야 할까?"다.
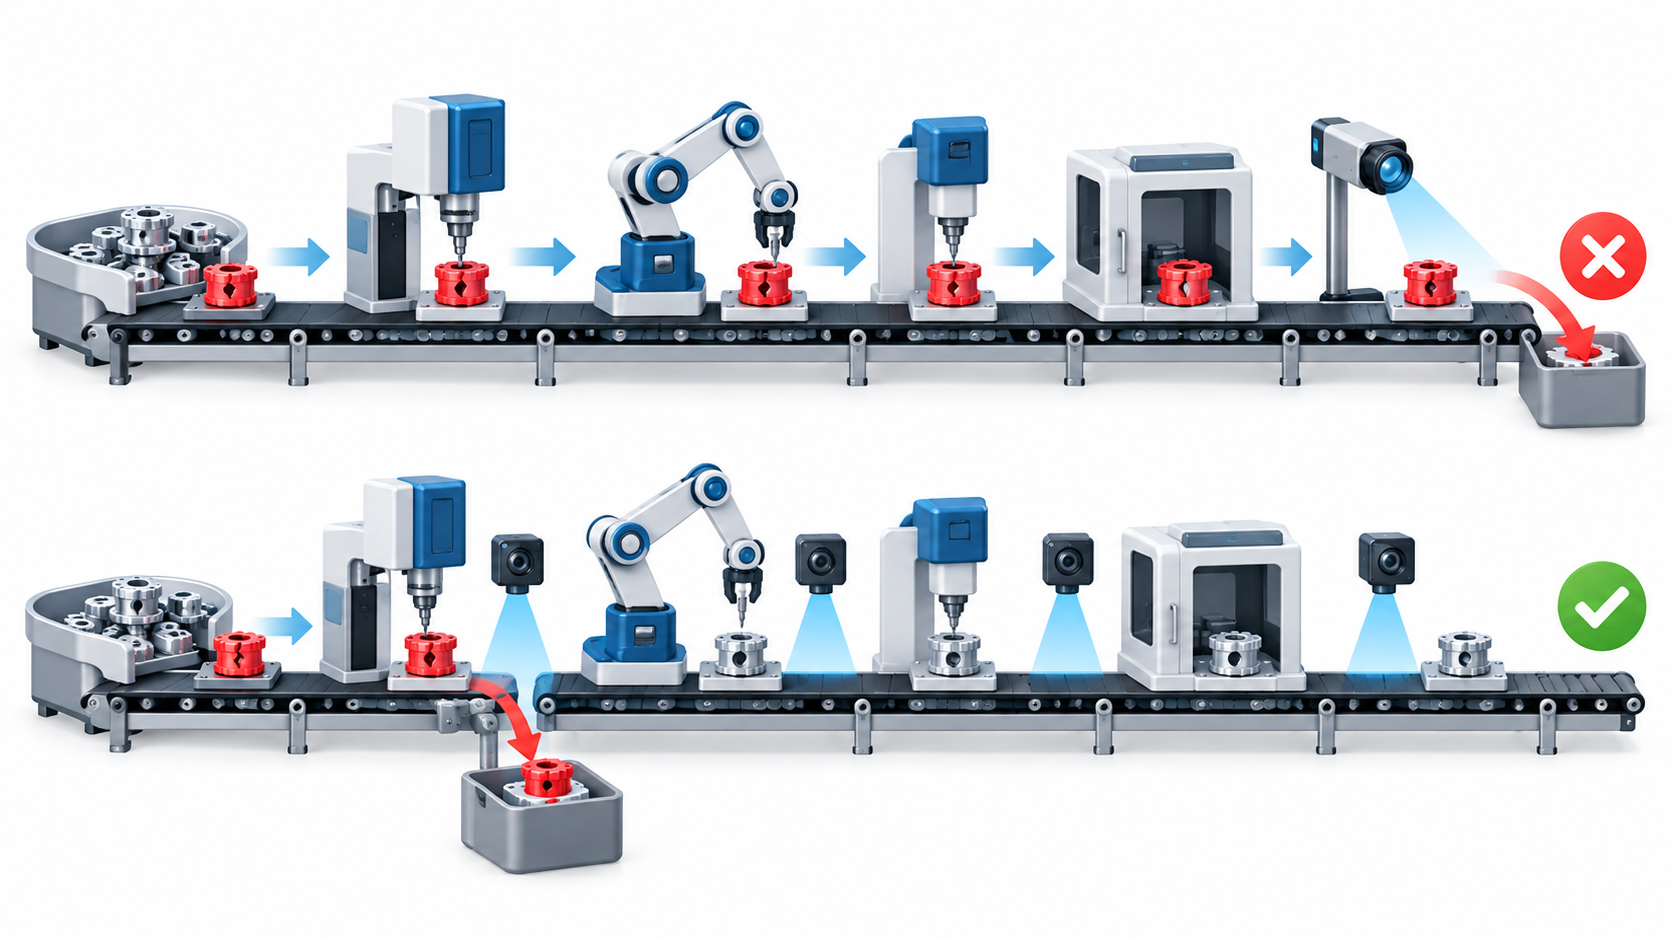 본 콘텐츠 이미지는 생성형 AI와 협업하여 제작되었습니다.
검사 자동화, 효과는 확인됐지만 아직 멀다
인공지능 기반 검사의 효과는 숫자로 나타나고 있다. 산업통상부가 AI팩토리 선도 사업장 42곳을 점검한 결과 생산성은 평균 30.1% 오르고 불량률은 평균 15.5% 낮아졌으며, 특히 AI 비전검사의 효과는 불량률보다 검사 시간 단축에서 먼저 크게 나타났다.
그러나 중소 제조 현장과의 거리는 여전히 멀다. 대한상공회의소 조사에서 AI 활용도는 대기업 49.2%, 중소기업 4.2%로 벌어졌고, 투자 비용 부담을 꼽은 비율은 중소기업이 79.7%로 대기업(57.1%)보다 높았다.
비용 부담이 크다면 검사 장비를 어디에, 무엇을 위해 두는지가 더 중요해진다. 같은 장비를 쓰더라도 위치와 목적이 맞지 않으면 불량은 이미 뒤 공정까지 흘러간 뒤에 발견된다. 이번 글은 조립 라인에 검사를 넣을 때 위치, 항목, 시간, 불량 처리, 데이터 연동을 어떻게 설계해야 하는지 정리한다.
출처: 한국데이터경제신문, "[심층리포트] 제조 AI 도입해 보니…'비전 검사·예지보전'의 진짜 성과와 한계" (2026.10.05) – https://www.dataeconomy.co.kr/news/articleView.html?idxno=42981
1. 마지막 검사만으로는 왜 부족한가
많은 현장에서 검사는 완제품이 나오는 마지막 단계에 한 번 이루어진다. 작업자가 다 만든 제품을 눈으로 보고 손으로 만져 보며 불량을 골라내는 방식이다. 수작업 라인에서는 자연스러운 구조지만, 자동화 라인에서는 몇 가지 문제가 생긴다.
첫째, 불량이 다음 공정으로 넘어가면 이후 공정에서 필요없는 비용이 발생한다. 첫 번째 조립에서 생긴 불량이 끝까지 흘러가면, 그 사이의 부품 투입, 조립, 성형에 쓴 시간과 재료가 모두 버려진다.
둘째, 원인을 찾기 어렵다. 마지막에 불량이 발견되면 어느 공정에서 생긴 문제인지 거꾸로 추적해야 한다. 공정이 많을수록 원인 파악에 시간이 걸리고, 그동안 같은 불량이 계속 만들어진다.
셋째, 되돌릴 수 없는 공정이 있다. 압입, 성형, 접합처럼 한 번 지나면 분해하거나 수정하기 어려운 공정 뒤에서 불량을 발견하면 제품은 그대로 폐기된다. 그 앞에서 잡았다면 부품 하나만 교체하면 됐을 일이다.
품질 관리 분야에서는 오래전부터 이 문제를 지적해 왔다. 실수 방지 체계를 정리한 연구는 결과를 판정하는 검사보다 불량이 생기는 원천에서 막는 검사가 중요하다고 강조한다1). 자동화 라인에서 공정 중 검사가 필요한 이유도 같다.
2. 검사 위치는 '되돌릴 수 없는 공정' 앞에
그렇다면 모든 공정 뒤에 검사 장비를 넣어야 할까? 그러면 비용과 설치 공간이 감당할 수 없게 늘어난다. 검사 위치를 정하는 실무 원칙은 다음과 같다.
| 검사 위치 | 목적 | 주요 확인 항목 |
|---|---|---|
| 부품 공급 직후 | 잘못된 부품이 라인에 들어오는 것 차단 | 부품 유무, 자세·방향, 이종 부품 혼입 |
| 조립 직후 | 조립 불량을 다음 공정 전에 분리 | 조립 여부, 조립 방향, 삽입 깊이 |
| 되돌릴 수 없는 공정 직전 | 폐기 손실이 가장 큰 지점 보호 | 앞 공정까지의 누적 상태 전체 |
| 완제품 배출 전 | 최종 품질 보증 | 외관, 치수, 기능 |
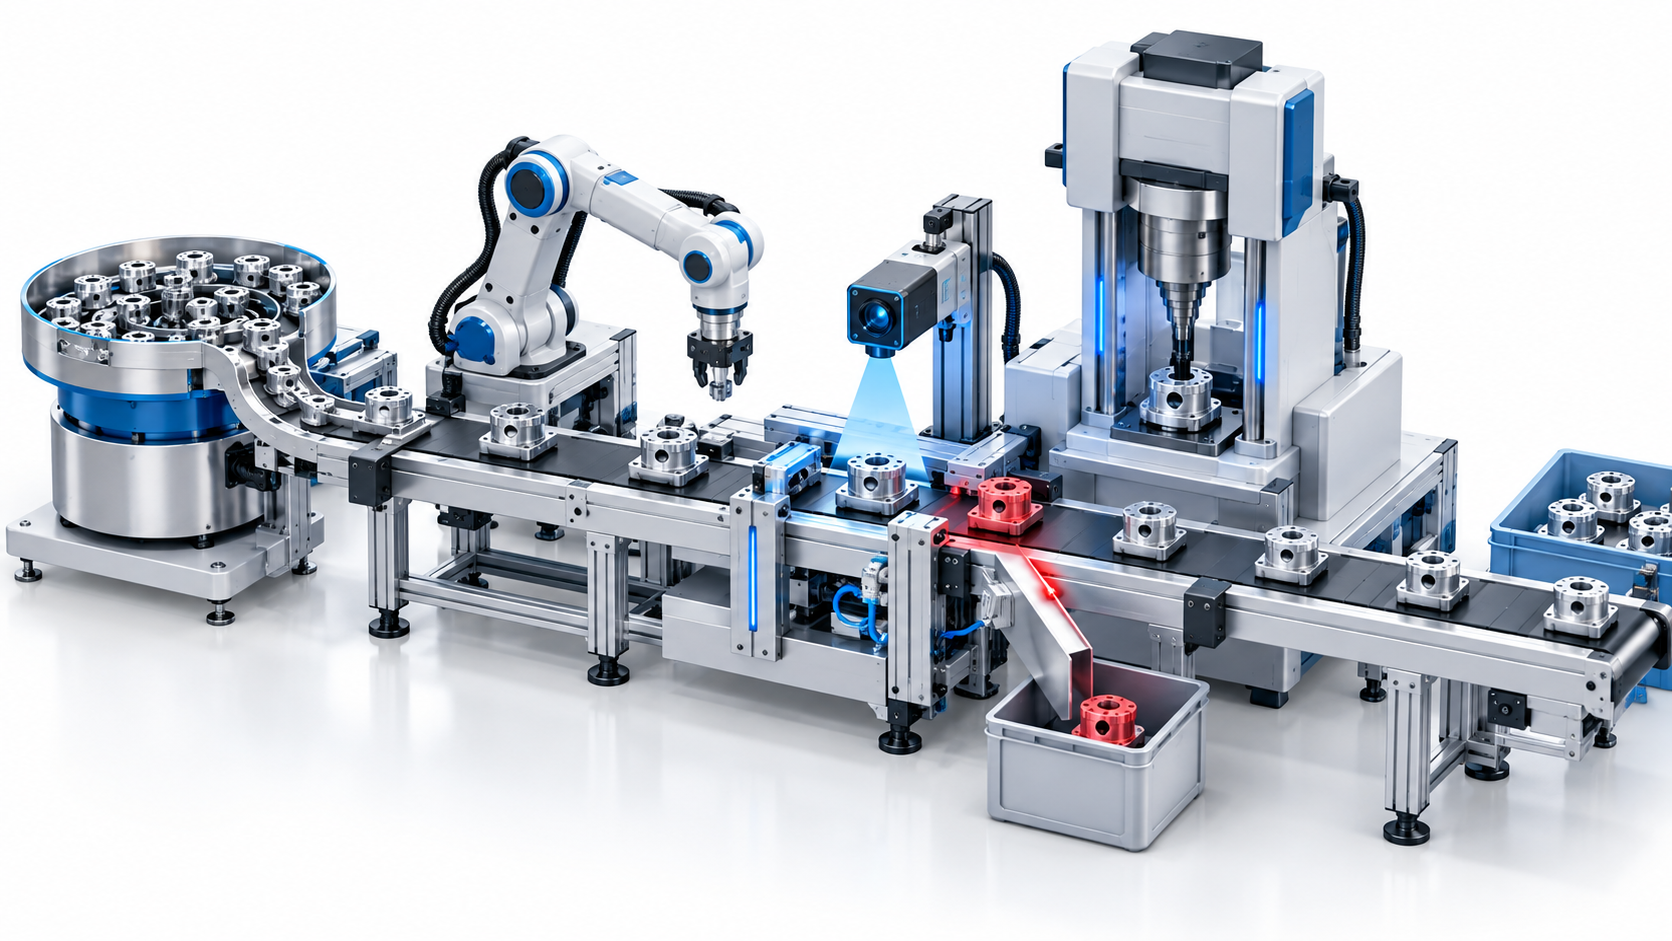 본 콘텐츠 이미지는 생성형 AI와 협업하여 제작되었습니다.
이 가운데 가장 우선순위가 높은 곳은 되돌릴 수 없는 공정 직전이다. 여기서 불량을 잡으면 폐기 대신 재작업이 가능하고, 비싼 공정의 시간 및 비용을 아낄 수 있다.
또 하나의 기준은 불량이 자주 생기는 곳이다. 공급과 정렬 단계는 부품 자세가 틀어지거나 뒤집혀 나오는 문제가 많아, 그 직후에 간단한 확인 장치를 두는 것만으로도 뒤 공정의 불량이 크게 줄어든다.
마지막 완제품 검사를 선택 사항으로 두는 경우도 있다. 공정 중 검사가 충분히 촘촘하게 배치되어 있다면, 완제품 검사는 처음에는 표본 검사로 운영하다가 데이터를 보고 전수 검사 여부를 정할 수 있다.
3. 무엇을, 어떤 수단으로 검사할 것인가
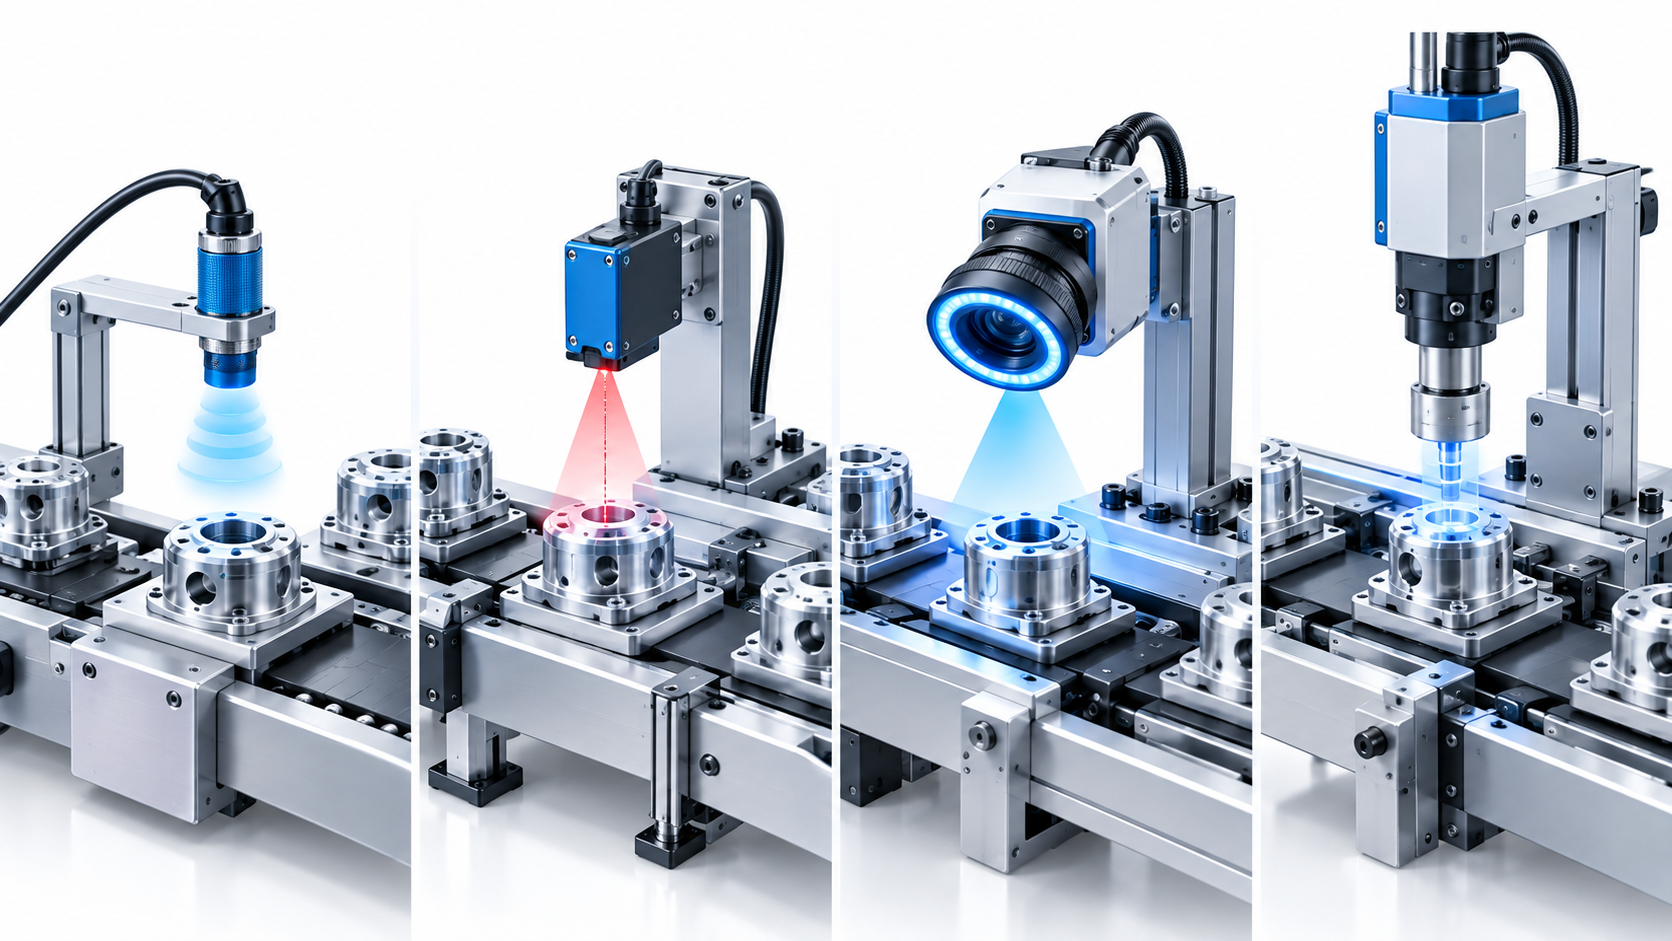
검사 장비를 고르기 전에 검사 항목을 먼저 나눠야 한다. 항목에 따라 알맞은 수단이 다르고, 모든 것을 영상 검사(비전 검사)로 해결하려 하면 비용이 불필요하게 커진다.
| 검사 항목 | 확인 내용 | 적합한 수단 |
|---|---|---|
| 유무 | 부품이 있는가 | 근접·광전 감지기(센서) |
| 자세·방향 | 앞뒤·위아래가 맞는가 | 감지기 조합, 영상 검사 |
| 위치·높이 | 끝까지 들어갔는가 | 변위 센서, 접촉식 측정기 |
| 치수 | 규격 안에 드는가 | 레이저·접촉식 측정, 영상 측정 |
| 외관 | 흠집·변형·이물이 없는가 | 영상 검사, 인공지능 영상 검사 |
| 조립 상태 | 정해진 힘·깊이로 결합됐는가 | 힘·변위 측정 장치 |
 본 콘텐츠 이미지는 생성형 AI와 협업하여 제작되었습니다.
단순한 항목은 단순한 수단으로 검사하는 것이 원칙이다. 부품 유무는 감지기 하나로 충분하고, 삽입 깊이는 변위 센서가 영상보다 정확하고 빠르다. 영상 검사는 여러 항목을 한 번에 봐야 하거나, 형태가 복잡해 감지기로는 판단하기 어려운 곳에 집중하는 것이 좋다.
영상 검사를 쓴다면 조명과 촬영 환경이 성능의 절반을 결정한다. 금속 부품은 빛이 반사되기 쉽고, 플라스틱 부품은 색과 투명도에 따라 윤곽이 흐려질 수 있다. 같은 라인에서 재질이 다른 부품을 함께 검사한다면 재질별로 조명 방식을 따로 검토해야 한다.
4. 방향 검사는 정렬 공정과 한 쌍이다
조립 라인의 검사 중 자주 빠뜨리지만 중요한 것이 자세·방향 검사다. 부품이 뒤집히거나 돌아간 채 조립되면 겉으로는 정상처럼 보여도 기능을 하지 못한다.
방향 오류는 대부분 부품 공급과 정렬 단계에서 생긴다. 진동식 부품 공급기가 방향을 걸러 내지 못했거나, 이송 중 부품이 흔들려 자세가 바뀐 경우다. 그래서 방향 검사는 독립된 검사라기보다 정렬 공정의 짝으로 설계해야 한다.
- 검사 위치: 정렬된 부품이 조립되기 직전, 또는 첫 조립 직후
- 판정 방식: 방향을 구분하는 특징(돌기, 홈, 비대칭 형상)을 기준으로 판정
- 결과 활용: 방향 불량이 반복되면 공급기 조정이 필요하다는 신호로 활용
마지막 항목이 핵심이다. 방향 검사 결과를 시간대별로 모으면 공급기의 상태 변화를 볼 수 있다. 특정 시간 이후 방향 불량이 늘었다면 공급기 진동 조건이 바뀌었거나 부품 로트가 달라졌을 가능성이 크다. 검사가 불량을 골라내는 역할을 넘어 앞 공정을 조정하는 신호가 되는 것이다.
5. 검사도 사이클 타임 안에 끝나야 한다
자동화 라인에서 검사는 라인 속도를 늦추지 않아야 한다. 제품 하나가 한 공정을 지나는 데 허용된 시간(사이클 타임) 안에 이송, 정지, 검사, 측정 및 촬영, 판정, 결과 전달까지 모두 끝나야 한다.
검사 시간이 부족할 때 쓸 수 있는 방법은 다음과 같다.
- 이동 중 검사: 제품을 멈추지 않고 이송 중에 촬영해 정지 시간을 줄인다. 대신 고속 촬영과 정확한 촬영 시점 신호가 필요하다
- 검사 분산: 한 위치에서 모든 항목을 보지 않고, 여러 위치에 나눠 각각 짧게 검사한다
- 다중 촬영 장치: 여러 방향을 동시에 촬영해 제품을 회전시키는 시간을 없앤다
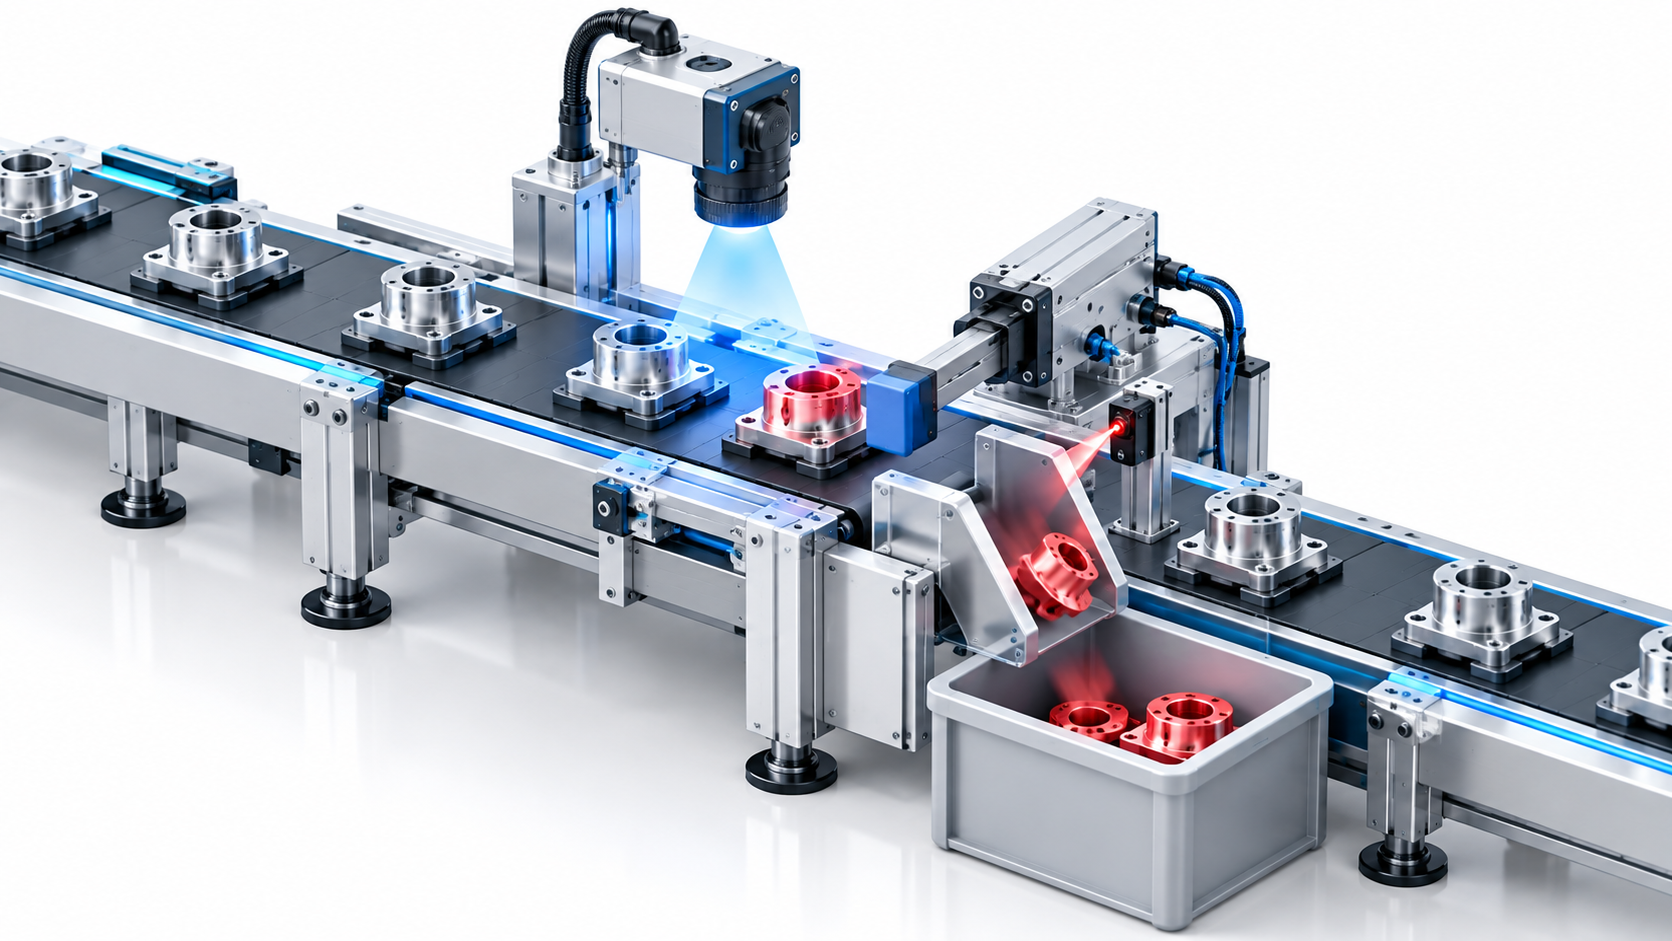
- 판정과 배출 분리: 판정은 검사 위치에서 하고, 불량으로 판정된 제품은 이후 공정에서 작업하지 않고 그대로 통과시킨 뒤 배출 공정에서 빼낸다. 검사 위치마다 배출 장치를 둘 필요가 없어 설비가 단순해지고 검사 위치의 대기 시간도 줄어든다
마지막 방법을 쓰려면 제품마다 판정 결과를 따라다니게 하는 추적 체계가 필요하다. 뒤 공정의 설비가 지금 들어온 제품이 불량 판정을 받았는지 알아야 작업을 건너뛸 수 있고, 배출 공정에서도 정상품이 아닌 불량품만 정확히 빼낼 수 있다.
또한 검사 시간은 판정 소프트웨어의 처리 시간까지 포함해 계산해야 한다. 특히 인공지능 영상 검사는 모델의 판정 시간이 길어질 수 있으므로, 공급기업과 상담할 때 실제 사이클 타임 조건에서 검증한 결과를 요구하는 것이 좋다.
6. 불량이 나왔을 때 무엇을 할 것인가
검사가 불량을 찾아낸 다음이 더 중요하다. 불량 처리 방식이 명확하지 않으면 검사 장비는 경보만 울리는 장치가 된다. 설계 단계에서 다음을 정해 둬야 한다.
① 분리 방식
불량품을 자동으로 배출할지, 라인을 멈추고 사람이 꺼낼지 정한다. 자동 배출이라면 배출이 실제로 됐는지 확인하는 감지기를 함께 둬야 한다. 배출 장치가 작동했는데 제품이 걸려 남아 있으면 불량품이 정상품과 섞인다.
② 격리 방식
배출된 불량품은 정상품과 물리적으로 분리된 곳에 모아야 한다. 잠금 장치가 있는 불량함을 쓰거나, 사람이 꺼내야만 다시 넣을 수 있는 구조로 만들어 실수로 섞이는 것을 막는다.
 본 콘텐츠 이미지는 생성형 AI와 협업하여 제작되었습니다.
③ 정지 기준
불량이 한두 개 나오는 것과 연속으로 나오는 것은 다르다. 연속 불량 횟수나 일정 시간 안의 불량률이 기준을 넘으면 라인을 멈추고 원인을 확인하도록 설정한다.
④ 재작업 경로
되돌릴 수 없는 공정 앞에서 잡은 불량은 재작업할 수 있다. 재작업한 제품을 라인 어디로 다시 넣고, 어떤 검사를 다시 거치게 할지 미리 정해 둬야 한다.
이 네 가지는 장비 문제가 아니라 운영 규칙의 문제다. 국제 품질경영 표준(ISO 9001)도 요구사항에 맞지 않는 출력물을 식별하고 관리해 의도치 않게 사용되거나 인도되는 것을 막도록 요구한다2). 자동화 설비는 이 규칙을 사람 대신 일관되게 지켜주는 수단이다.
7. 검사 데이터를 생산관리 체계(MES)로 보낸다는 것
최근 자동화 의뢰에서 자주 보이는 요구가 설비 데이터의 생산관리 체계(MES) 연동이다. 그런데 "데이터를 보낸다"는 말만으로는 설계가 시작되지 않는다. 무엇을, 언제, 어떤 단위로 보낼지 정해야 한다.
검사와 관련해 생산관리 체계로 보내는 데이터는 보통 다음과 같다.
| 데이터 | 내용 | 활용 |
|---|---|---|
| 판정 결과 | 제품별 합격·불합격, 불량 유형 | 공정별 불량률, 불량 유형 분석 |
| 측정값 | 치수, 깊이, 힘 등 수치 | 추세 관찰, 공정 능력 분석 |
| 검사 영상 | 불량 판정 이미지(필요 시 전체) | 원인 분석, 인공지능 학습 자료 |
| 설비 설정 | 검사 기준값, 조명·촬영 조건 | 기준 변경 이력 관리 |
| 생산 정보 | 시각, 로트, 작업 지시 번호 | 제품 추적 |
본 콘텐츠 이미지는 생성형 AI와 협업하여 제작되었습니다.
이 가운데 가장 중요한 것은 제품 추적이다. 판정 결과에 시각과 로트 정보가 붙어 있어야, 고객 불만이 들어왔을 때 언제 어떤 조건에서 만든 제품인지 거꾸로 찾을 수 있다. ISO 9001도 추적이 요구될 때 출력물을 고유하게 식별하고 그 정보를 보관하도록 정하고 있다2).
설비와 생산관리 체계를 연결할 때는 어느 계층이 어떤 데이터를 맡는지 먼저 나눠야 한다. 제어 체계와 기업 체계의 통합을 다루는 국제 표준(IEC 62264, ISA-95 기반)은 생산 운영 관리 영역과 그 활동, 그리고 이 영역과 기업 경영 영역 사이에서 주고받는 정보를 정의한다3). 이 기준을 참고하면 설비 공급기업과 생산관리 체계 공급기업이 같은 언어로 연동 범위를 협의할 수 있다.
실무에서는 다음 세 가지를 공급기업과 미리 맞춰 두는 것이 좋다.
- 전송 단위: 제품 하나마다 보낼지, 일정 수량이나 시간 단위로 묶어 보낼지
- 통신 방식: 설비 제어기(PLC)와 생산관리 체계 사이에 어떤 통신 규격을 쓸지
- 장애 대응: 통신이 끊겼을 때 설비에 데이터를 임시 저장했다가 다시 보낼 수 있는지
8. 도입 전 정리할 것, 그리고 자율 제조로의 확장
검사 자동화를 포함한 조립 라인을 공급기업과 상담하기 전에 다음 항목을 정리해 두면 검토가 훨씬 빨라진다.
| 항목 | 정리할 내용 |
|---|---|
| 불량 유형 | 현재 발생하는 불량 목록, 발생 빈도, 불량 샘플 |
| 판정 기준 | 항목별 합격 기준과 허용 범위, 한도 견본 |
| 검사 위치 | 되돌릴 수 없는 공정의 위치, 불량이 자주 생기는 공정 |
| 검사 방식 | 전수 검사와 표본 검사 구분 |
| 불량 처리 | 배출·격리·정지 기준, 재작업 경로 |
| 데이터 요구 | 생산관리 체계로 보낼 항목, 전송 단위, 보관 기간 |
| 기존 체계 | 사용 중인 생산관리 체계와 통신 가능 방식 |
특히 한도 견본을 미리 준비하는 것이 중요하다. 합격과 불합격의 경계에 있는 실제 제품 샘플로, 사람 검사자들 사이에서도 판단이 갈리는 기준을 기계에 가르치려면 반드시 필요하다. 한도 견본 없이 시작하면 검사 장비 설치 후 판정 기준을 두고 오랜 조정 기간이 생긴다.
검사 데이터가 쌓이면 다음 단계로 나아갈 수 있다.
- 공장 자동화(FA): 검사를 자동화해 불량을 공정 중에 분리한다
- 디지털 전환(DX): 판정 결과와 측정값을 모아 어느 공정이, 언제, 왜 불량을 만드는지 수치로 본다
- 인공지능 전환(AX): 축적된 영상으로 인공지능 검사 모델을 고도화하고, 측정값 추세로 불량이 생기기 전에 공정 조건을 조정한다
마지막 단계가 의뢰 기업들이 장기 목표로 말하는 자율 제조의 모습이다. 검사는 불량을 골라내는 장치에서, 공정이 스스로 상태를 판단하고 조정하게 만드는 감각 기관으로 역할이 바뀐다. 그 출발점은 처음 설계하는 검사 장비가 판정 결과뿐 아니라 측정값과 조건까지 남기도록 만드는 것이다.
검사는 '골라내는 일'에서 '알려주는 일'로
검사를 라인 마지막에 한 번만 두면 불량이 이미 후속 공정의 투입 비용을 소비한 뒤에 발견된다. 조립 라인을 자동화한다면 검사도 함께 공정 안으로 들어와야 한다.
제조기업과 공급기업이 함께 확인해야 할 핵심은 네 가지다.
- 위치: 되돌릴 수 없는 공정 직전과 불량이 자주 생기는 공정 뒤에 검사가 있는가
- 수단: 검사 항목마다 가장 단순하고 확실한 수단을 골랐는가
- 처리: 불량의 분리, 격리, 정지, 재작업 규칙이 정해져 있는가
- 데이터: 판정 결과와 측정값이 제품 추적이 가능한 형태로 생산관리 체계에 남는가
잘 설계된 검사는 불량을 골라내는 데서 끝나지 않는다. 어느 공정이 흔들리고 있는지 먼저 알려주는 역할을 한다. 그것이 자동화 라인이 데이터 기반 운영으로, 나아가 자율 제조로 넘어가는 출발점이다.
다음 회차에서도 스마트팩토리아에 의뢰된 실제 프로젝트에서 찾은 현장의 고민을 하나씩 풀어갈 예정이다.
참고문헌
- Shingo, Shigeo. Zero Quality Control: Source Inspection and the Poka-Yoke System. Translated by Andrew P. Dillon. Cambridge, MA: Productivity Press, 1986.
- International Organization for Standardization. "ISO 9001:2015 Quality management systems — Requirements." ISO. 2015년 9월. https://www.iso.org/standard/62085.html.
- International Electrotechnical Commission. "IEC 62264-1:2013 Enterprise-control system integration — Part 1: Models and terminology." IEC Webstore. 2013년 5월 22일. https://webstore.iec.ch/en/publication/6675.
본 콘텐츠는 스마트팩토리아에 의뢰된 프로젝트에서 도출한 주제를 바탕으로 재구성했으며, 의뢰 기업과 프로젝트를 식별할 수 있는 정보는 포함하지 않습니다.