공정 표준화와 데이터 표준화, MES 구축 전에 무엇부터 정해야 할까
스마트팩토리아 · 공정·데이터 표준화
공정 표준화와 데이터 표준화, MES 구축 전에 무엇부터 정해야 할까
중소 공장을 위한 작업 기준·코드 체계 정비 순서
MES를 깔았는데 숫자가 맞지 않는다면, 기술보다 순서를 먼저 의심해야 합니다
현장에서 자주 받는 질문이 있습니다. "생산관리 시스템을 들이려고 하는데, 공정부터 정리해야 합니까, 아니면 데이터 표준부터 잡아야 합니까?" 질문의 배경도 대개 비슷합니다. 시스템은 들어왔는데 생산 실적과 재고 숫자가 엑셀과 맞지 않고, 같은 불량을 작업자마다 다른 이름으로 기록하고 있다는 것입니다.
이 문제는 소프트웨어 성능보다 순서에서 생기는 경우가 많습니다. 같은 제품을 교대마다 다른 조건으로 만들면, 아무리 정교하게 데이터를 모아도 그 숫자는 "무엇을 비교하는지" 알 수 없는 값이 됩니다. 반대로 작업 기준만 문서로 세우고 코드 체계를 정비하지 않으면, 기준이 지켜졌는지 확인할 방법이 사라집니다.
이 글에서는 두 표준화가 각각 무엇을 정하는지부터 짚고, 정부 실태조사로 본 중소 제조 현장의 데이터 활용 현황, 공장 상태에 따른 우선순위 판단 기준, 국제 표준이 도와주는 범위와 한계, 순서를 바꿨을 때의 숨은 비용을 차례로 다룹니다. 이어서 공개된 해외 중소기업 사례, 단계별 실행 순서, 착수 전 자가진단 체크리스트까지 정리합니다.
1. 공정 표준화와 데이터 표준화는 무엇을 정하는가
두 단어 모두 "표준화"로 끝나지만 다루는 대상이 다릅니다. 공정 표준화는 사람과 설비가 일하는 방법을 하나로 맞추는 일이고, 데이터 표준화는 그 일의 결과를 기록하는 언어를 하나로 맞추는 일입니다.
공정 표준화: 일하는 방법을 맞추는 일
공정 표준화는 같은 품목을 누가, 언제, 어느 설비에서 만들든 같은 순서와 조건으로 작업하도록 기준을 정하는 활동입니다. 현장에서는 작업표준서, 조건 관리표, 검사 기준서 같은 문서로 나타납니다.
- 작업 순서와 작업 단위를 정해 사람마다 다른 방법을 없앱니다.
- 온도·압력·속도 같은 공정 조건의 허용 범위를 숫자로 정합니다.
- 양품과 불량을 가르는 판정 기준과 측정 방법을 하나로 맞춥니다.
- 설계 단계에서는 부품과 모듈을 공용화해 공정 자체의 변종을 줄이기도 합니다.
데이터 표준화: 기록하는 언어를 맞추는 일
데이터 표준화는 같은 사실이 어느 시스템, 어느 문서에서든 같은 코드와 단위, 같은 정의로 기록되도록 규칙을 정하는 활동입니다. 품목 마스터와 설비 마스터, 불량 코드표, 수집 항목 정의서가 대표 산출물입니다.
- 품번·설비·작업장·불량 유형에 대한 코드 체계와 명명 규칙을 정합니다.
- 길이·무게·시간 같은 단위와 소수점 자릿수를 통일합니다.
- "가동", "정지", "생산 완료" 같은 이벤트가 언제 시작되고 끝나는지 정의합니다.
- 시스템 사이에 주고받는 데이터의 구조를 맞춰 숫자가 중간에 바뀌지 않게 합니다.
| 구분 | 공정 표준화 | 데이터 표준화 |
|---|---|---|
| 다루는 대상 | 작업 방법, 공정 조건, 판정 기준 | 코드, 단위, 이벤트 정의, 데이터 구조 |
| 대표 산출물 | 작업표준서, 조건 관리표, 검사 기준서 | 품목·설비 마스터, 불량 코드표, 수집 항목 정의서 |
| 주로 이끄는 조직 | 생산·품질·생산기술 부서 | 정보화 담당, 생산관리, 시스템 구축 파트너 |
| 빠졌을 때 증상 | 같은 제품의 품질과 소요 시간이 사람마다 다름 | 같은 실적이 시스템마다 다른 숫자로 나옴 |
| 효과가 나타나는 곳 | 편차 감소, 교육 시간 단축, 불량 원인 추적 | 집계 자동화, 시스템 연계, 분석과 예측 |
| 참고할 국제 표준 예시 | 품질경영시스템 계열 표준의 문서화 요구 | ISA-95·IEC 62264, ISO 22400, OPC UA |
핵심 차이
공정 표준화는 "같은 일을 같은 방법으로" 하게 만들고, 데이터 표준화는 "같은 일을 같은 말로" 기록하게 만듭니다. 앞의 것이 없으면 데이터가 같은 뜻을 갖지 못하고, 뒤의 것이 없으면 기준이 지켜졌는지 확인할 수 없습니다.
2. 데이터는 이미 쌓이고 있는데, 왜 분석으로 이어지지 않을까
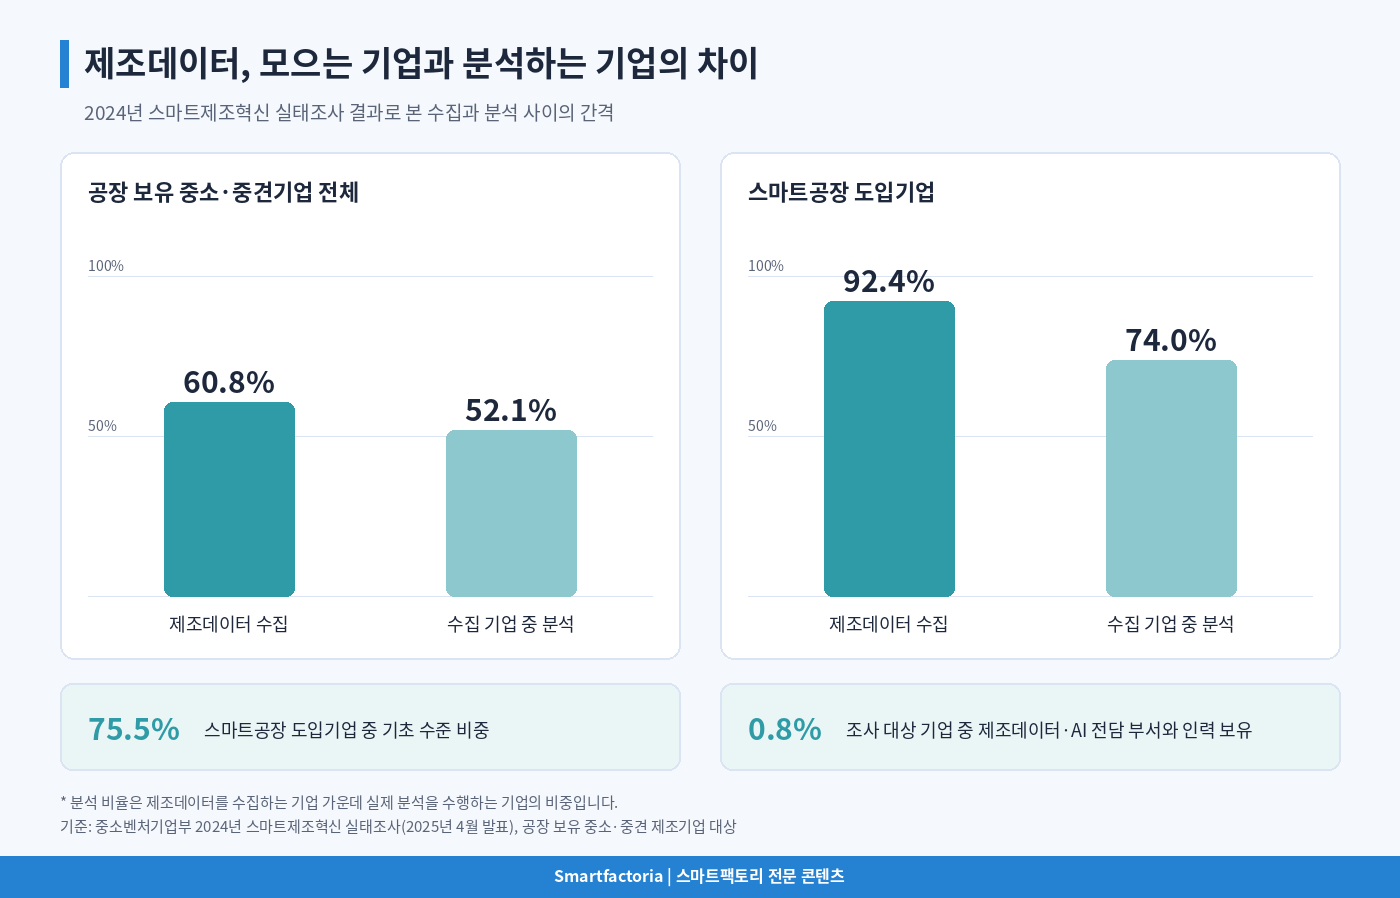
정부 실태조사를 보면 중소 제조 현장이 데이터를 모으지 않는 것은 아닙니다. 중소벤처기업부가 공장을 보유한 중소·중견 제조기업을 대상으로 실시한 2024년 스마트제조혁신 실태조사에서 제조데이터를 수집하는 기업은 전체의 60.8%였고, 이들 가운데 실제 분석까지 하는 기업은 52.1%였습니다.
스마트공장을 도입한 기업으로 범위를 좁히면 수집 비율은 92.4%, 그중 분석 비율은 74.0%로 올라갑니다. 다만 같은 조사에서 스마트공장 도입기업의 75.5%가 기초 수준에 머물렀고, 제조데이터·AI 관련 전담 부서와 인력을 보유한 기업은 0.8%에 그쳤습니다.
이 숫자는 "데이터를 모으는 단계"와 "데이터로 판단하는 단계" 사이에 간격이 있다는 것을 보여 줍니다. 현장 경험으로 보면 이 간격의 상당 부분은 분석 도구가 아니라, 모은 데이터가 같은 기준 위에서 만들어졌는지 확인할 수 없는 데서 생깁니다.
수치를 해석할 때 주의할 점
분석 비율은 "제조데이터를 수집하는 기업 중" 실제 분석을 수행하는 비중입니다. 전체 기업 대비 비율이 아니므로 두 숫자를 곱하거나 다른 조사의 활용률과 같은 선상에서 비교하지 않아야 합니다. 또한 보도자료에는 분석으로 이어지지 않는 이유가 제시되어 있지 않으므로, 원인에 대한 부분은 현장 경험에 기반한 해석으로 읽어 주십시오.
3. 판단 기준: 공정 기준이 먼저, 데이터 표준은 바로 뒤에 붙입니다
질문에 대한 답부터 드리면, 대부분의 중소 공장에서는 대상 범위를 좁힌 뒤 공정 기준을 먼저 확정하고, 그 기준에 쓰인 이름과 판정 항목을 곧바로 코드와 마스터 데이터로 옮기는 순서가 안전합니다. 데이터 표준은 공정 기준이 무엇을 기록해야 하는지 정해 줄 때 비로소 내용이 채워지기 때문입니다.
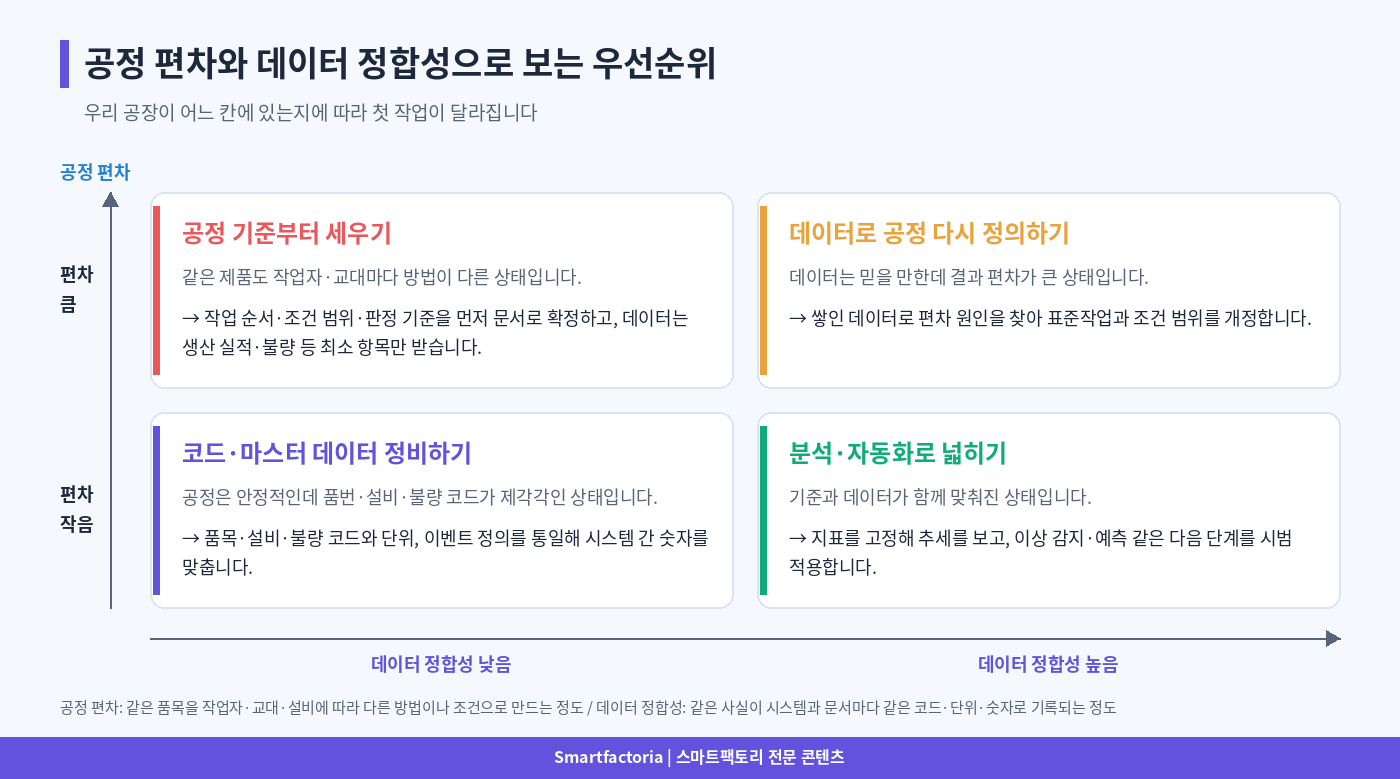
다만 모든 공장에 같은 처방이 맞지는 않습니다. 공정이 얼마나 흔들리는지, 이미 쌓인 데이터를 얼마나 믿을 수 있는지에 따라 첫 작업이 달라집니다. 아래 두 가지 질문으로 현재 위치를 먼저 확인해 보십시오.
질문 1. 같은 품목을 사람과 교대마다 다르게 만들고 있는가
작업 방법과 조건이 사람마다 다르다면 "공정 편차"가 큰 상태입니다. 이때 수집 항목을 늘리는 것은 흔들리는 대상을 더 촘촘히 기록하는 일에 그치므로, 작업 기준을 먼저 세워야 합니다.
- 교대별 사이클타임이나 불량률 차이를 반장이 설명하지 못하면 편차가 큰 상태로 봅니다.
- 작업표준서가 있어도 현장에서 쓰이지 않고 있다면 기준이 없는 것과 같습니다.
질문 2. 같은 사실이 시스템마다 같은 숫자로 나오는가
ERP, 엑셀, 현장 일지에 적힌 생산 수량과 불량 수가 서로 다르다면 "데이터 정합성"이 낮은 상태입니다. 공정은 안정적인데 정합성만 낮다면 코드와 마스터 데이터를 먼저 정비하는 것이 빠릅니다.
- 같은 품목이 여러 품번으로 등록되어 있거나 쓰지 않는 품번이 남아 있는지 확인합니다.
- 불량 유형을 자유 입력으로 받고 있다면 정합성이 낮아질 수밖에 없습니다.
판단 기준 한 줄 요약
공정 편차가 크면 공정 기준부터, 공정은 안정적인데 숫자가 안 맞으면 데이터 표준부터 시작합니다. 둘 다 흔들린다면 범위를 한 라인으로 좁혀 공정 기준을 먼저 세우고, 기준서의 용어를 그대로 코드로 옮기는 방식으로 두 작업을 겹쳐 진행합니다.
4. 국제 표준은 무엇을 정해 주고, 무엇을 정해 주지 않는가
데이터 표준화를 시작할 때 "국제 표준을 따르면 되지 않느냐"는 질문도 많이 받습니다. 미국 국립표준기술연구원 연구진은 스마트 제조 시스템의 표준 지형을 정리한 보고서에서, 서로 다른 시스템이 제품·생산·경영 데이터를 주고받고 이해하는 능력은 정보 표준에 결정적으로 달려 있다고 설명합니다.
같은 보고서는 표준을 반복 가능한 프로세스를 만드는 기본 블록으로 보면서도, 현장 계층에서는 통신 표준은 성숙했지만 시스템 사이의 상호운용성은 아직 제한적이어서 제조기업이 단일 공급사 솔루션에 묶이는 경우가 많다고 지적합니다.
데이터 구조를 잡을 때 참고하는 대표 표준
아래 표준들은 데이터의 "그릇"을 정해 줍니다. 무엇을 담을지는 여전히 각 공장의 공정 기준이 정해야 합니다.
- ISA-95와 이를 국제화한 IEC 62264는 경영 시스템과 현장 제어 시스템 사이의 연계 모델을 제시하며, 설비 계층 구조와 생산 활동 모델을 정의합니다.
- ISO 22400은 생산운영관리에서 쓰는 핵심 성과 지표의 정의를 다룹니다. 가동률이나 설비종합효율을 공장마다 다르게 계산하는 문제를 줄이는 데 참고할 수 있습니다.
- OPC UA는 설비 간 통신과 함께 정보 모델을 표준 방식으로 노출하는 틀을 제공합니다.
- MTConnect는 공작기계 같은 현장 설비의 실시간 데이터에 접근하는 데 쓰입니다.
표준이 대신해 주지 않는 것
국제 표준은 설비 계층을 어떻게 나누고 지표를 어떻게 계산할지 같은 구조를 알려 주지만, 우리 공장의 작업 순서와 조건 범위, 불량 판정 기준은 정해 주지 않습니다. 그래서 표준을 먼저 고르고 공정 기준을 나중에 맞추면, 그릇은 정교한데 담을 내용이 비어 있는 상태가 되기 쉽습니다.
5. 순서를 바꾸면 비용은 어디서 새는가
표준화 자체는 큰 설비 투자 없이 시작할 수 있지만, 순서를 잘못 잡으면 시스템 구축 비용이 뒤늦게 불어납니다. 같은 실태조사에서 스마트공장 도입 평균 비용은 11억 3천만 원, 중소기업은 7억 5천만 원으로 조사되었습니다. 이 정도 규모의 투자가 기준 없이 들어가면, 나중의 재작업도 그만큼 큰 시스템 위에서 이뤄지게 됩니다.
| 구분 | 데이터부터 정비 | 공정 기준부터 정비 | 범위를 좁혀 병행 |
|---|---|---|---|
| 초기 투자 | 수집 장비·시스템 비용이 먼저 발생 | 문서화·교육 중심이라 상대적으로 작음 | 한 라인 범위의 문서화와 마스터 정비 |
| 운영비 | 예외 처리와 수기 보정 업무가 계속 남음 | 기준 유지와 개정 회의에 시간이 듦 | 개정 주기에 맞춘 코드 관리 업무 |
| 숨은 비용 | 수집 항목 재정의, 화면·보고서 재개발 | 시스템 도입이 늦어져 성과 확인이 지연 | 두 조직 사이 조율 시간 |
| 주의할 점 | 쌓인 데이터의 비교 기준이 없음 | 기준 준수 여부를 확인할 수단이 없음 | 범위를 넓히는 속도를 서두르지 않기 |
표에서 보듯 어느 한쪽만 먼저 하면 비용이 사라지는 것이 아니라 다른 곳으로 옮겨 갑니다. 데이터부터 정비하면 시스템 위의 재작업 비용이 커지고, 공정 기준만 정비하면 기준이 지켜지는지 확인하는 데 사람 손이 계속 들어갑니다.
놓치기 쉬운 비용
시스템 구축 견적에는 보통 품목·설비 마스터 정리 작업이 "고객 준비 사항"으로 빠져 있는 경우가 많습니다. 중복 품번 정리, 쓰지 않는 품목 정리, 명칭 통일은 공장 내부 인력이 맡게 되는 경우가 많으므로, 이 시간을 일정과 인건비에 미리 반영해야 합니다.
6. 공개 사례: 제품 표준화 다음에 코드 체계와 ERP를 붙인 중소기업
실제 순서가 성과로 어떻게 이어졌는지 보여 주는 공개 사례가 있습니다. 캐나다 퀘벡대학교 트루아리비에르 캠퍼스 연구진이 2022년 오픈액세스 학술지에 발표한 연구로, 농식품 산업용 로봇 기계와 컨베이어를 설계·제조하는 퀘벡의 한 중소 제조기업을 대상으로 했습니다. 논문에는 기업명이 공개되지 않았습니다.
연구진은 실행 전략을 세 단계로 나눴습니다. 먼저 제품을 표준 모듈로 바꾸고, 다음으로 생산 공정과 정보 흐름을 정비하고, 마지막으로 판매와 사후 서비스 방식을 바꾸는 순서입니다. 두 번째 단계 안에서 ERP 도입과 모듈 구조에 맞춘 코드 체계 정비, 칸반 재고 관리, 작업 셀 재구성이 함께 진행되었습니다.
| 항목 | 개선 전 | 개선 후 | 변화 |
|---|---|---|---|
| 벨트 컨베이어 부품 종류 수(모듈 표준화) | 60개 | 18개 | 70% 감소 |
| 피더 컨베이어 부품 종류 수(모듈 표준화) | 19개 | 7개 | 63% 감소 |
| 벨트 컨베이어 통과 시간(원자재 칸반→모듈 칸반) | 8.1시간 | 3.83시간 | 53% 단축 |
| 피더 컨베이어 통과 시간(원자재 칸반→모듈 칸반) | 5.5시간 | 1.75시간 | 68% 단축 |
부품 종류 수는 제품을 표준 모듈로 다시 설계한 결과입니다. 통과 시간은 칸반 재고를 원자재 단위에서 모듈 단위로 바꿨을 때 줄어드는 폭을 연구진이 산출한 값이며, 모듈 단위 재고 운영은 제품이 먼저 표준 모듈로 정리되어 있었기 때문에 가능했습니다. 표준화가 앞에서 길을 내고, 코드 체계와 시스템이 그 길을 따라 붙은 셈입니다.
사례에서 확인되는 순서
- 모듈 표준화에 앞서 판매 이력을 분석해 자주 팔리는 옵션을 추리고, 드물게 팔리는 옵션을 정리했습니다.
- ERP 도입의 첫 단계로 미사용 품목, 중복 품목, 품목 설명 표기를 정리하는 데이터 정비를 진행했습니다.
- 시스템 도입 중간에 공정 검토 단계를 두어 맞춤 개발을 줄이고 공정 표준화를 함께 진행했습니다.
- 새 코드 체계는 기존 부품 번호와의 추적성을 유지하도록 설계했습니다.
7. 시행착오에서 얻는 점검 포인트
같은 사례에서 연구진은 순조롭지 않았던 부분도 기록했습니다. 도입한 ERP가 모듈 단위 관리를 지원하지 않아 시스템을 조정해야 했고, 연구진은 시판 ERP가 제품 모듈화에 적합하지 않다는 결론과 함께 제품 구성기 같은 보완 수단을 검토할 필요가 있다고 밝혔습니다.
이 대목은 순서 문제를 다른 각도에서 보여 줍니다. 공정과 제품의 기준이 먼저 정해졌기 때문에, 시스템이 그 기준을 담지 못한다는 사실을 도입 과정에서 바로 알아챌 수 있었습니다. 기준이 없었다면 시스템의 제약이 곧 공장의 방식이 되었을 가능성이 큽니다.
착수 전에 확인할 점검 포인트
- 시스템 사양을 정하기 전에 우리 공장의 관리 단위가 부품인지, 모듈인지, 로트인지 먼저 정합니다.
- 공급사에 "이 기준서의 판정 항목을 그대로 입력·조회할 수 있는가"를 질문 목록에 넣습니다.
- 마스터 데이터 정비를 별도 작업으로 일정에 넣고, 내부 담당자를 지정합니다.
- 맞춤 개발 요청이 늘어나면 공정 쪽에서 기준을 단순화할 여지가 없는지 먼저 검토합니다.
- 연구진이 성공 요인으로 꼽은 것처럼 경영진과 작업자가 변경 과정에 함께 참여하도록 설계합니다.
흔히 반복되는 함정
"일단 데이터를 모아 보면 무엇을 표준화할지 보일 것"이라는 접근은 공정 편차가 큰 공장에서 특히 위험합니다. 비교 기준 없이 쌓인 데이터는 나중에 다시 정의해야 하고, 그 사이 현장은 기록 업무만 늘었다고 느끼기 쉽습니다.
8. 단계적 실행 순서
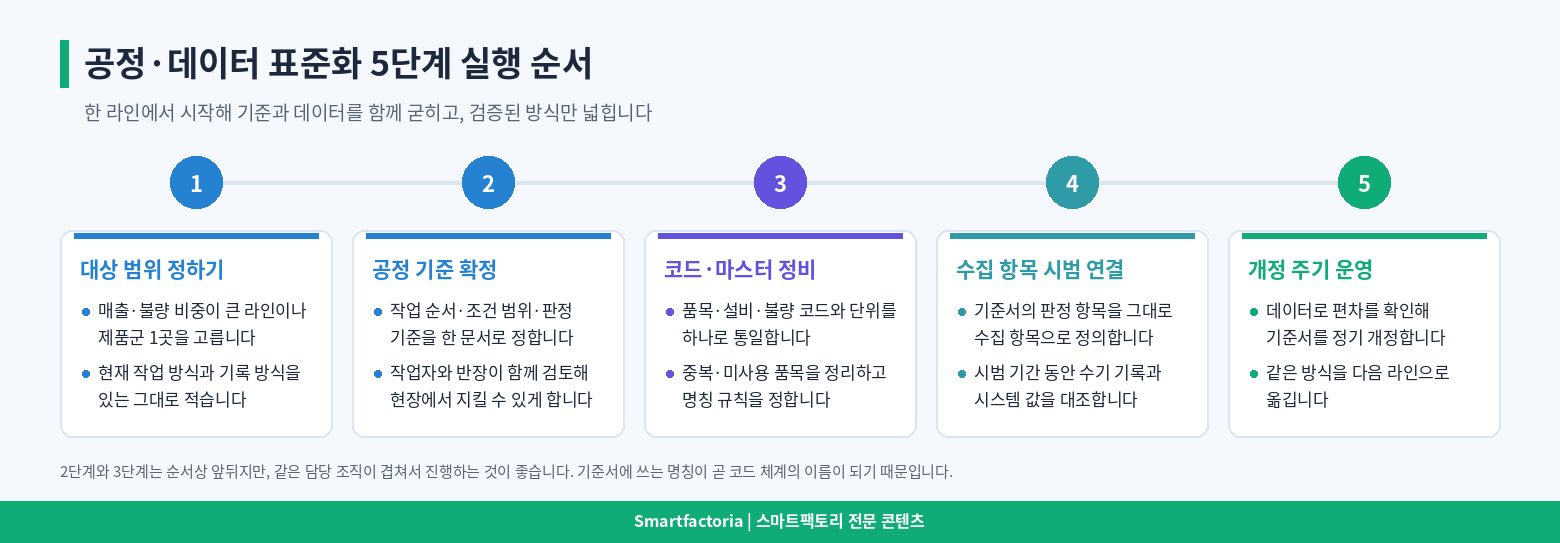
앞의 판단 기준과 사례를 바탕으로, 중소 공장이 현실적으로 밟을 수 있는 순서를 다섯 단계로 정리했습니다. 핵심은 처음부터 공장 전체를 다루지 않고 한 라인에서 기준과 데이터를 함께 굳힌 뒤 넓히는 것입니다.
- 대상 범위 정하기: 매출이나 불량 비중이 큰 라인 또는 제품군 하나를 고르고, 현재 작업 방식과 기록 방식을 있는 그대로 적습니다.
- 공정 기준 확정: 작업 순서, 조건 허용 범위, 판정 기준을 한 문서에 정리하고, 작업자와 반장이 현장에서 지킬 수 있는지 함께 검토합니다.
- 코드·마스터 정비: 기준서에 쓴 명칭을 그대로 품목·설비·불량 코드로 옮기고, 중복·미사용 품목과 단위를 정리합니다.
- 수집 항목 시범 연결: 기준서의 판정 항목을 수집 항목으로 정의해 시스템에 연결하고, 시범 기간 동안 수기 기록과 대조합니다.
- 개정 주기 운영: 쌓인 데이터로 편차를 확인해 기준서를 정기적으로 개정하고, 검증된 방식만 다음 라인으로 옮깁니다.
2단계와 3단계는 같은 사람이 겹쳐서 진행하는 편이 좋습니다. 기준서를 쓰는 사람이 코드 이름을 함께 정하면, 문서와 시스템이 서로 다른 말을 쓰는 문제를 처음부터 막을 수 있습니다.
병행 운영이 필요한 경우
이미 ERP나 MES가 가동 중인 공장이라면 시스템을 멈추고 공정 기준부터 다시 세우기 어렵습니다. 사례 연구진도 제품, 공정, 운영 방식을 병행해 손볼 수 있으며 그렇게 하면 성과를 더 빨리 얻을 수 있다고 결론지었습니다.
- 기존 시스템은 그대로 두고, 시범 라인의 기준서와 코드표를 새 규칙으로 정비합니다.
- 새 코드와 기존 코드의 대응표를 만들어 과거 데이터와의 연속성을 지킵니다.
- 시범 라인에서 숫자가 맞기 시작하면 그 규칙을 시스템 전체의 마스터 기준으로 올립니다.
혼합 운영 정리
가동 중인 시스템이 있다면 "멈추고 다시"가 아니라 "한 라인에서 새 규칙, 나머지는 대응표"로 운영합니다. 이 방식은 공정 기준과 데이터 표준을 동시에 다루되, 범위를 좁혀 위험을 관리하는 방법입니다.
9. 착수 전 자가진단 체크리스트
아래 질문에 "예"라고 답하기 어려운 항목이 많은 묶음이 곧 첫 작업 대상입니다. 공정 기준 묶음에서 빈칸이 많다면 공정 표준화부터, 데이터 묶음에서 빈칸이 많다면 코드와 마스터 정비부터 시작하십시오.
공정 기준
☐ 대상 라인의 작업 순서가 문서로 정리되어 있고, 현장에서 실제로 쓰이고 있습니까?
☐ 주요 공정 조건의 허용 범위가 숫자로 정해져 있습니까?
☐ 양품·불량 판정 기준과 측정 방법이 교대 간에 같습니까?
☐ 기준서를 누가 언제 개정하는지 정해져 있습니까?
데이터 기준
☐ 같은 품목이 하나의 품번으로만 등록되어 있습니까?
☐ 불량 유형을 정해진 코드에서 골라 입력합니까?
☐ 생산 수량이 ERP·엑셀·현장 일지에서 같은 숫자로 나옵니까?
☐ 가동·정지·완료 같은 이벤트의 시작과 끝이 정의되어 있습니까?
추진 체계
☐ 기준서 작성자와 코드 관리자가 함께 일할 수 있는 구조입니까?
☐ 마스터 데이터 정비 일정과 담당자가 따로 잡혀 있습니까?
☐ 시스템 공급사에 우리 공장의 관리 단위와 판정 항목을 먼저 전달했습니까?
공정이 기준을 정하고, 데이터가 그 기준을 받아 적게 해야 합니다
공정 표준화와 데이터 표준화 중 무엇이 먼저냐는 질문의 답은 "범위를 좁혀 공정 기준을 먼저 세우되, 데이터 표준을 바로 뒤에 붙인다"입니다. 공정 기준은 무엇을 기록해야 하는지 정해 주고, 데이터 표준은 그 기록이 어디서든 같은 뜻을 갖게 만듭니다.
실태조사가 보여 주듯 많은 중소 제조기업이 이미 데이터를 모으고 있지만, 그 데이터가 판단으로 이어지려면 같은 기준 위에서 만들어져야 합니다. 공개 사례에서도 제품 표준화가 먼저 길을 냈고, 코드 체계와 ERP는 그 길을 따라 붙었을 때 성과가 났습니다. 국제 표준은 그릇을 빌려줄 뿐, 담을 내용은 우리 공장이 정해야 합니다.
지금 바로 할 수 있는 첫걸음
이번 주에 불량이 가장 많은 라인 하나를 골라, 그 라인에서 쓰는 불량 이름을 작업자와 일지, 시스템에서 각각 모아 한 장에 나란히 적어 보십시오. 이름이 몇 가지로 갈리는지 확인하는 것만으로 공정 기준과 데이터 표준 중 어느 쪽이 먼저 필요한지가 드러납니다.
참고문헌
- 중소벤처기업부. "2024년 스마트제조혁신실태조사 결과 발표." 대한민국 정책브리핑(korea.kr) 보도자료 전재. 2025.04.28. https://www.korea.kr/briefing/pressReleaseView.do?newsId=156686561
- Lu, Y., Morris, K., Frechette, S. "Current Standards Landscape for Smart Manufacturing Systems." NIST Interagency/Internal Report 8107, National Institute of Standards and Technology. 2016.02. https://doi.org/10.6028/NIST.IR.8107
- Bouchard, S., Abdulnour, G., Gamache, S. "Agility and Industry 4.0 Implementation Strategy in a Quebec Manufacturing SME." Sustainability 14(13), 7884, MDPI(CC BY 4.0). 2022.06.28. https://doi.org/10.3390/su14137884
본 게시물은 AI 어시스턴트를 활용하여 초안을 작성하고 편집자의 검수를 거쳤습니다. 타 기업명 및 영업 기밀 보호를 위해 본문 중 일부 고유명사는 익명화(A/B) 처리되었습니다.